

ที่อยู่:
No.233-3 Yangchenghu Road, สวนอุตสาหกรรม Xixiashu, เขต Xinbei, เมืองฉางโจว, มณฑลเจียงซู


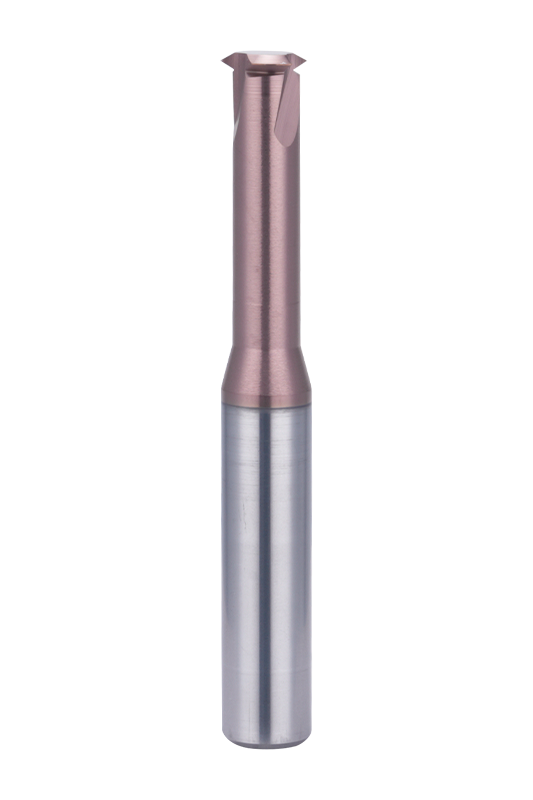
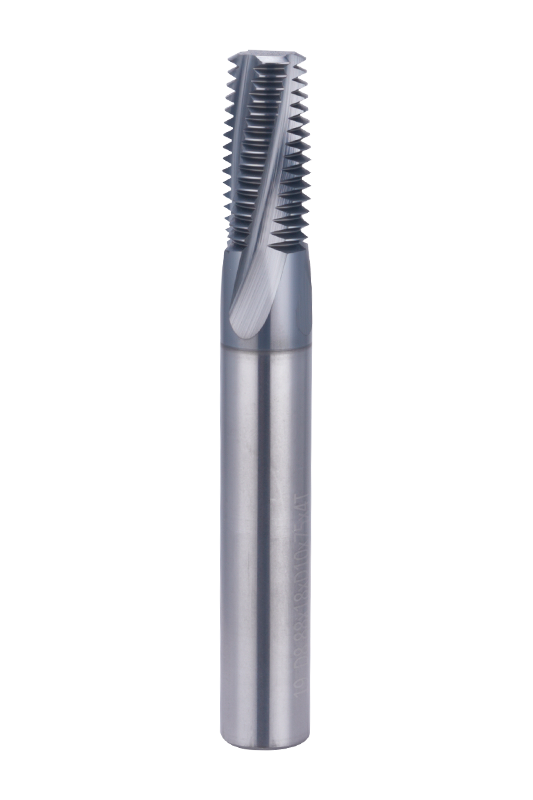
เธรด UNF 1/4-28 เป็นเธรดรวมระยะพิทช์ละเอียดที่กำหนดโดย ASME B1.1 โดยมี 28 เธรดต่อนิ้ว เส้นผ่านศูนย์กลางระบุคือ 0.250 นิ้ว (6.35 มม.) ขนาดด้านล่างครอบคลุมระดับความคลาดเคลื่อนที่ยอมรับได้ทั่วไปสองประเภท ได้แก่ 2A สำหรับเกลียวภายนอกและ 2B สำหรับเกลียวใน และรวมทั้งเทียบเท่าหน่วยนิ้วและเมตริกสำหรับการใช้งานโดยตรงในการออกแบบและการตรวจสอบ
สำหรับเกลียวนอก (คลาส 2A) เส้นผ่านศูนย์กลางหลักจะเผื่อไว้ 0.0010 นิ้ว ซึ่งหมายความว่าสภาพของวัสดุสูงสุดนั้นตั้งใจให้เล็กเกินไปเพื่อรองรับการชุบหรือการเคลือบ ค่าเผื่อเส้นผ่านศูนย์กลางพิตช์คือ 0.0033 นิ้ว ซึ่งแน่นกว่าเกลียว UNC 1/4-20 ที่เทียบเคียงได้
| พารามิเตอร์ | สูงสุด (นิ้ว) | ต่ำสุด (นิ้ว) | สูงสุด (มม.) | ต่ำสุด (มม.) |
|---|---|---|---|---|
| เส้นผ่านศูนย์กลางหลัก | 0.2490 | 0.2425 | 6.3246 | 6.1595 |
| เส้นผ่านศูนย์กลางของสนาม | 0.2258 | 0.2225 | 5.7353 | 5.6515 |
| เส้นผ่านศูนย์กลางไมเนอร์ (UNR) | 0.2085 | 0.1918 | 5.2959 | 4.8717 |
| สนาม (1/28) | 0.0357 | — | 0.9071 | — |
เธรดภายใน (Class 2B) ไม่มีค่าเผื่อ เส้นผ่านศูนย์กลางเล็กช่วยให้มีช่องว่างสำหรับยอดเกลียวด้านนอก ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางของพิทช์ทำให้ใช้งานได้พอดีโดยไม่เกิดการหวือหวามากเกินไป
| พารามิเตอร์ | ต่ำสุด (นิ้ว) | สูงสุด (นิ้ว) | ต่ำสุด (มม.) | สูงสุด (มม.) |
|---|---|---|---|---|
| เส้นผ่านศูนย์กลางไมเนอร์ | 0.2110 | 0.2170 | 5.3594 | 5.5118 |
| เส้นผ่านศูนย์กลางของสนาม | 0.2268 | 0.2311 | 5.7607 | 5.8699 |
| เส้นผ่านศูนย์กลางหลัก (min.) | 0.2500 | — | 6.3500 | — |
ข้อมูลข้างต้นสอดคล้องกับ ASME B1.1 สำหรับเธรด UNF ตรวจสอบกับการแก้ไขมาตรฐานที่เกี่ยวข้องสำหรับแอปพลิเคชันที่สำคัญเสมอ
เส้นผ่านศูนย์กลางสามเส้นกำหนดรูปแบบเกลียวทุกรูปแบบ ที่ เส้นผ่านศูนย์กลางหลัก คือเส้นผ่านศูนย์กลางที่ใหญ่ที่สุดของเกลียว — สำหรับเกลียวภายนอก นี่คือการวัดยอดถึงยอด บนเธรดภายใน มันคือมิติรูทถึงรูทที่ด้านล่างของร่อง สำหรับ 1/4-28 ยูเอ็นเอฟ เส้นผ่านศูนย์กลางหลักที่ระบุคือ 0.250 นิ้ว
ที่ เส้นผ่านศูนย์กลางพิทช์ ตั้งอยู่ประมาณกึ่งกลางระหว่างเส้นผ่านศูนย์กลางหลักและเส้นผ่านศูนย์กลางรอง เป็นเส้นผ่านศูนย์กลางตามทฤษฎีที่ความหนาของเกลียวเท่ากับช่องว่างระหว่างเกลียว การคำนวณความพอดีและความแข็งแรงตามการใช้งานทั้งหมดอ้างอิงเส้นผ่านศูนย์กลางของพิตช์เนื่องจากจะควบคุมพื้นที่สัมผัส
ที่ เส้นผ่านศูนย์กลางเล็กน้อย เป็นเส้นผ่านศูนย์กลางที่เล็กที่สุด บนเกลียวภายนอกคือเส้นผ่านศูนย์กลางของรูต บนเกลียวในคือเส้นผ่านศูนย์กลางยอด เส้นผ่านศูนย์กลางเล็กของเกลียวใน (0.211–0.217 นิ้ว) จะเป็นตัวกำหนดการเลือกขนาดดอกสว่านโดยตรง
ที่ 1/4-28 UNF and 1/4-20 UNC share the same nominal size, but the thread pitch changes everything. UNF has a pitch of 0.0357 inch (28 TPI), while UNC uses 0.0500 inch (20 TPI). The finer pitch of UNF results in a shallower thread depth — 0.0156 inch compared to 0.0271 inch for UNC — which leaves more material cross-section in the fastener and increases tensile strength by roughly 10–15% for the same external diameter.
เกลียว UNF ยังมีความต้านทานแรงสั่นสะเทือนได้ดีกว่าอีกด้วย มุมเกลียวที่ละเอียดยิ่งขึ้นจะเพิ่มแรงเสียดทานภายใต้ภาระ และลดแนวโน้มที่จะคลายตัว นั่นเป็นสาเหตุที่หัวหน้าเซ็นเซอร์ยานยนต์และอุปกรณ์ไฮดรอลิกสำหรับการบินและอวกาศมักระบุ 1/4-28 UNF อย่างไรก็ตาม เกลียวละเอียดมีแนวโน้มที่จะเกิดการร้อยเกลียวระหว่างการประกอบ และต้องการการควบคุมการจัดแนวเริ่มต้นที่เข้มงวดมากขึ้น
UNC เป็นตัวเลือกเริ่มต้นสำหรับการยึดทั่วไปโดยคำนึงถึงความเร็วในการประกอบและการให้อภัย เมื่อต้องการการสั่นสะเทือน ความแม่นยำ หรือความสามารถในการโหลดล่วงหน้าที่สูงกว่า 1/4-28 UNF จะกลายเป็นการเรียกที่ถูกต้อง ตารางด้านล่างสรุปความแตกต่างที่สำคัญ
| คุณสมบัติ | 1/4-28 UNF | 1/4-20 UNC |
|---|---|---|
| สนาม | 0.0357 นิ้ว (0.907 มม.) | 0.0500 นิ้ว (1.270 มม.) |
| ความลึกของเกลียว | 0.0156 นิ้ว | 0.0271 นิ้ว |
| บริเวณความเค้นแรงดึง | 0.0364 นิ้ว² | 0.0318 นิ้ว² |
| ความต้านทานการสั่นสะเทือน | สูง | ปานกลาง |
| ความเสี่ยงในการประกอบ | ไวต่อการข้ามเธรด | การให้อภัย |
| การใช้งานทั่วไป | เครื่องมือที่มีความแม่นยำ ไฮดรอลิก การบินและอวกาศ | ตัวยึดโครงสร้างเครื่องจักรทั่วไป |
ที่ tap drill size for a 1/4-28 UNF internal thread must produce a hole between the minor diameter limits of 0.211 and 0.217 inch. A standard formula — tap drill diameter = nominal diameter − pitch — gives a theoretical value of 0.250 − 0.0357 = 0.2143 inch. In practice, machinists use a #3 drill bit (0.2130 inch) or a 5.5 mm drill (0.2165 inch). Both fall within the acceptable range, but material type dictates the final choice.
สำหรับอะลูมิเนียมและวัสดุอ่อนอื่นๆ ดอกสว่าน #3 ที่มีขนาดเล็กกว่าจะช่วยให้เปอร์เซ็นต์การยึดเกลียวสูงขึ้น โดยทั่วไปจะอยู่ที่ประมาณ 75–80% ซึ่งช่วยเพิ่มความแข็งแรงในการดึงออกสูงสุด สำหรับเหล็กสเตนเลสหรือไทเทเนียมซึ่งมีแรงบิดในการต๊าปสูง สว่านขนาด 5.5 มม. ช่วยลดการพันของเกลียวลงได้ประมาณ 65% และช่วยยืดอายุการใช้งานของเครื่องมือได้อย่างมาก ถ้า การกัดเกลียว ใช้แทนการต๊าป ข้อจำกัดเหล่านี้จะคลายลงอีกเนื่องจากเครื่องตัดสร้างรูปแบบภายในโดยไม่มีแรงขับเท่ากัน
ตรวจสอบเส้นผ่านศูนย์กลางรองเสมอหลังการเจาะ สว่านที่ชำรุดหรือการหมุนหนีศูนย์มากเกินไปอาจทำให้เกิดรูขนาดใหญ่เกินไปจนต่ำกว่าค่าต่ำสุด 0.211 นิ้ว ส่งผลให้เกลียวไม่เป็นไปตามข้อกำหนด
ที่ production method for a 1/4-28 UNF thread directly affects cost, quality, and throughput. Tapping remains the fastest way to create internal threads in high-volume applications, but it can be unforgiving on tough materials. Thread milling provides greater control and is gentler on the workpiece. Single-point turning on a lathe is still the standard for external threads on turned parts. The following table breaks down the comparison.
| วิธีการ | ภายใน/ภายนอก | ความแม่นยำโดยทั่วไป | ดีที่สุดสำหรับขนาดแบทช์ | ค่าเครื่องมือ | ข้อจำกัดหลัก |
|---|---|---|---|---|---|
| การแตะ | ภายใน | มาตรฐานคลาส 2B; ความยากลำบากในการไปถึง 3B | ใหญ่ (500 ) | ต่ำ | แรงบิดพุ่งสูง การคายเศษในรูตัน ช่วงวัสดุที่จำกัด |
| การกัดเกลียว | ภายใน/ภายนอก | บรรลุคลาส 3A/3B ได้ | เล็กถึงปานกลาง | ปานกลาง | รอบเวลาช้าลง ต้องใช้ความสามารถในการแก้ไขแบบเฮลิคอล |
| การหมุน | ภายนอก | คลาส 3A ได้อย่างง่ายดาย | อะไรก็ได้ | ต่ำ | เฉพาะเธรดภายนอก ต้องการการตั้งค่าที่เข้มงวดเพื่อระดับเสียงที่ละเอียด |
การกัดเกลียวมีความโดดเด่นเมื่อความเหนียวของวัสดุ (เช่น อินโคเนล เหล็กชุบแข็งที่สูงกว่า 45 HRC) ทำให้การต๊าปมีความเสี่ยง ดอกกัดเกลียวโซลิดคาร์ไบด์ตัวเดียวสามารถปรับให้เข้ากับเส้นผ่านศูนย์กลางต่างๆ ได้โดยการเปลี่ยนรัศมีเส้นทางเครื่องมือ และรอบเดียวก็สามารถสร้างเกลียวที่มีโปรไฟล์เต็มพร้อมผิวสำเร็จที่ยอดเยี่ยม สำหรับ 1/4-28 UNF, a คัตเตอร์กัดเกลียวฟันเต็ม ลดจำนวนครั้งในการผ่านและรับประกันรูปทรงที่ถูกต้องแม้ในการตัดขัดจังหวะ
การกลึงยังคงเป็นค่าเริ่มต้นสำหรับเกลียว UNF 1/4-28 ภายนอกบนส่วนประกอบที่มีการกลึง การใช้เม็ดมีดโปรไฟล์เต็ม 60° ช่วยให้มั่นใจได้ว่าสันยอดและรัศมีรูตเป็นไปตามข้อกำหนดมาตรฐาน และสามารถรักษาเส้นผ่านศูนย์กลางของระยะพิทช์ไว้ที่ ±0.0005 นิ้วบนเครื่องกลึง CNC ที่ได้รับการบำรุงรักษาอย่างดี
เมื่อทำการกัดเกลียว 1/4-28 UNF ในแมชชีนนิ่งเซ็นเตอร์ พารามิเตอร์การตัดจะต้องรักษาสมดุลอายุการใช้งานของเครื่องมือและคุณภาพของเกลียว ระยะพิทช์ละเอียดไม่ต้องการโหลดเศษหนัก แต่การมีส่วนร่วมในแนวรัศมีที่เสถียรจะควบคุมความแม่นยำแทน ตารางด้านล่างแสดงรายการพารามิเตอร์เริ่มต้นสำหรับวัสดุชิ้นงานทั่วไปที่ใช้ดอกกัดเกลียวคาร์ไบด์เคลือบที่มีเส้นผ่านศูนย์กลางการตัดประมาณ 0.200 นิ้ว
| วัสดุ | ความเร็วตัด (SFM) | อัตราป้อนต่อฟัน (ใน/ฟัน) | รัศมี DOC (นิ้ว) |
|---|---|---|---|
| อลูมิเนียม 6061 | 250–400 | 0.002–0.004 | 0.010–0.015 |
| ต่ำ-carbon steel (1018) | 150–220 | 0.0015–0.0025 | 0.008–0.012 |
| สแตนเลส304 | 100–150 | 0.001–0.0015 | 0.005–0.008 |
| ไทเทเนียมเกรด 5 | 80–120 | 0.0008–0.0012 | 0.004–0.006 |
ลดระยะกินลึกในแนวรัศมีเมื่อเข้าไปในรูเพื่อควบคุมการโก่งตัวของเครื่องมือในเส้นผ่านศูนย์กลางขนาดเล็ก ใช้การกัดแบบไต่ระดับและใช้การหล่อลื่นในปริมาณขั้นต่ำหรือน้ำยาหล่อเย็นแบบท่วมเพื่อขจัดเศษขนาดเล็กที่ 28 TPI สร้างขึ้น การตัดเศษอีกครั้งจะทำให้ผิวสำเร็จที่มีเส้นผ่านศูนย์กลางพิตช์ลดลงทันที
ระดับความทนทานต่อเกลียวแบบรวมจะกำหนดความพอดีระหว่างเกลียวภายนอกและเกลียวภายใน คลาส 2A (ภายนอก) และ 2B (ภายใน) เป็นคู่ที่พบบ่อยที่สุดสำหรับการประกอบเครื่องจักรกลทั่วไป ให้ระยะห่างที่สมดุลซึ่งรองรับการวางแนวที่ไม่ตรงเล็กน้อยและการเคลือบผิวในขณะที่ยังคงความแน่นหนาในการใช้งาน
คลาส 3A และ 3B มีความเที่ยงตรงพอดีโดยมีความคลาดเคลื่อนเส้นผ่านศูนย์กลางพิทช์ประมาณครึ่งหนึ่งของคู่คลาส 2 สำหรับ 1/4-28 UNF ค่าเผื่อเส้นผ่านศูนย์กลางพิทช์ 3A คือ 0.0018 นิ้ว เทียบกับ 0.0033 นิ้วสำหรับ 2A ขนาดที่พอดีเหล่านี้ต้องการเครื่องมือคุณภาพสูงและการตั้งค่าที่เข้มงวด พวกมันกำจัดฟันเฟืองที่มองเห็นได้และระบุไว้ในตัวยึดการบินและอวกาศและลีดสกรูของอุปกรณ์ เส้นผ่านศูนย์กลางรองของเกลียวภายในสำหรับคลาส 3B นั้นยังอยู่ในช่วงที่แคบกว่า 2B โดยทั่วไปแล้วจะต้องต๊าปเก็บผิวละเอียดหรือการรีมก่อนทำการร้อยด้าย
การเลือก 3A/3B จะสร้างต้นทุนการผลิตที่สูงขึ้น แต่รับประกันความสามารถในการสับเปลี่ยนกันได้ภายใต้การสั่นสะเทือนและการหมุนเวียนความร้อนที่สูง การใช้งาน 1/4-28 UNF อุตสาหกรรมส่วนใหญ่ทำงานอย่างปลอดภัยที่คลาส 2 เว้นแต่ข้อกำหนดการออกแบบจะกำหนดไว้เป็นอย่างอื่น
ที่ 1/4-28 UNF thread appears in components where size, weight, and reliability intersect. Typical applications include:
เราเป็น ผู้ผลิตดอกเอ็นมิลล์ และ โรงงาน End Mill Bits. รอยเท้าของเราอยู่ทั่วโลก เรานำเสนอผลิตภัณฑ์และบริการที่มีคุณภาพแก่ลูกค้าจากทั่วทุกมุมโลก

No.233-3 Yangchenghu Road, สวนอุตสาหกรรม Xixiashu, เขต Xinbei, เมืองฉางโจว, มณฑลเจียงซู

+86-18068566610


sales@magotan-tools.com
+86-18068566610
